


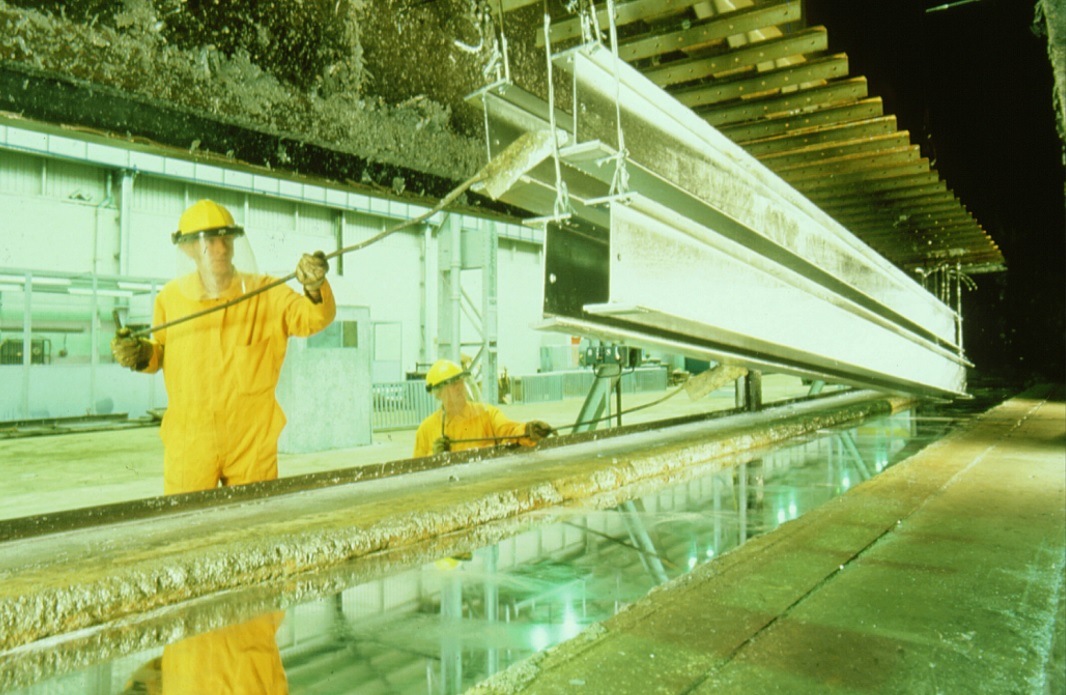
Įprasta klaidinga nuomonė, kad bet kokia cinko danga gali būti vadinama cinkavimu, tačiau taip nėra, nes cinko danga gali būti naudojama daugybe skirtingų procesų. Karštas cinkavimas reiškia tik tas dangas, kurios susidaro panardinant plieno gaminius į išlydytą cinką. Tačiau yra du karštojo cinkavimo procesų variantai: grupinis cinkavimas ir pirminis cinkavimas.
Serijinis karštas cinkavimas
Šis procesas yra naudojamas visiškai pagamintiems gaminiams dengti ir apima cheminį darbo valymą prieš panardinant į galvanizavimo vonią. Šis procesas aprašytas EN ISO 1461.Šis straipsnispateikia visą gaminio dangą (įskaitant tuščiavidurių profilių vidinius paviršius), nepadengto paviršiaus. Susidariusi stora danga taip pat suteikia aukščiausio lygio apsaugą nuo korozijos.
Iš anksto cinkuoto plieno gaminys
Alternatyva yra paimti konkretų gaminį (paprastai lakštą, vielą ar vamzdžius) ir galvanizuoti juos naudojant automatizuotą procesą.
Iš anksto cinkuoto plieno lakštas
Tai yra plačiausiai naudojamas iš anksto cinkuotas produktas, nurodytas EN 10346. Lakštas yra neapvyniotas ir praleidžiamas per redukcinę atmosferą prieš panardinant į galvanizavimo vonią palyginti trumpą laiką. Ištraukus iš cinkuojamos vonios, cinko pertekliui pašalinti naudojamas oro peilis arba mechaninis valytuvas, taip gaunant gerą paviršiaus apdailą. Rezultatas yra plona danga, kuri gali svyruoti nuo 7–42 μm, atsižvelgiant į rūšį, daugumos produktų, kurių dangos storis paprastai yra 20 μm. Po cinkavimo lakštas prieš atsargų kaupiklį pervyniojamas, lakštas atplėšiamas ir supjaustomas pardavimui, taip gaunant nepadengtus kraštus.
Iš anksto cinkuoti plieniniai vamzdžiai
Vamzdžiai taip pat gali būti cinkuoti naudojant automatizuotą procesą pagal EN 10240. Vėlgi, panardinimo laikas yra gana trumpas, o ištraukus garas gali nupūsti vamzdžio angą, kad būtų tinkamai paviršiaus apdaila. Dangos storis gali būti net 45–55 μm, nors daugumos pagamintų produktų danga yra žymiai plonesnė - 20–30 μm. Vėlgi, perpardavimo tikslais, vamzdžiai gali būti supjaustyti pagal dydį, sukuriant nepadengtus kraštus.
Iš anksto cinkuota viela
Praktiniu požiūriu vielos sruogos gali būti padengtos tik automatizuotu būdu, ir tai gali būti nurodyta EN 10244-2. Panardinimo laikas vėl yra trumpas, atliekant valymo procedūras, skirtas pašalinti cinko perteklių ir pasiekti sklandų paviršių. Dangos storis gali skirtis priklausomai nuo rūšies ir sruogų skersmens, tačiau paprastai tai gali būti maždaug 20–30 μm. Atkreipkite dėmesį, kad nors atskirų sruogų negalima cinkuoti pagal EN ISO 1461 tinklelį, jos gali būti tinkamos tokiam apdorojimui, kad būtų gauta storesnė cinkuota danga.
Dangos palyginimas
Tiek karštai cinkavimo, tiek galvanizuotosios dangos turi skirtingas charakteristikas, o žemiau pateikta lentelė jas apibendrina.

* Svarbu atsiminti, kad kai plieno lakštui nurodomi dangos svoriai, svoriai apima abi lakšto puses, kad dangos eksploatavimo laikas būtų perpus mažesnis už lygiavertį dangos svorį, nurodytą EN 10346
Sužinokite daugiau
Daugiau informacijos apie karštojo cinkavimo darbus galite rasti cinkavimo asociacijos tinklalapyje. GA taip pat gali gauti patarimų, kaip užtikrinti optimalų komponentų dizainą.


