


Plieniniai vamzdžiai, nuo automobilių gamybos iki dujų vamzdžių, gali būti suvirinti iš lydinių – metalų, pagamintų iš skirtingų cheminių elementų – arba pagaminti vientisai iš lydkrosnės.
Nors suvirinti vamzdžiai yra priversti kartu per tokius metodus kaip šildymas ir vėsinimas ir naudojami sunkesniems, standesniems tikslams, pvz., vandentiekio ir dujų transportavimui, besiūliai vamzdžiai kuriami tempiant ir tuščiaviduriai, kad būtų lengviau ir plonesni, pvz., dviračių ir skysčių transportavimo tikslais.
Gamybos metodas suteikia daug įvairių dizaino plieno vamzdžio. Pakeitus skersmenį ir storį, didelio masto projektų, pvz., dujų transportavimo vamzdynų ir tikslių priemonių, pvz., poodinių adatų, stiprumas ir lankstumas gali skirtis.
Uždara vamzdžio struktūra, nesvarbu, ar ji būtų apvali, kvadratinė ar kokia forma, gali tikti bet kokiam naudojimui, nuo skysčių srauto iki korozijos prevencijos.
Žingsnis po žingsnio inžinerijos procesas suvirintų ir besiūlių plieno vamzdžių
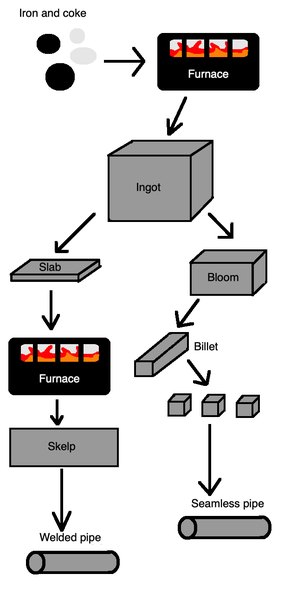
Bendras plieno vamzdžių gamybos procesas apima žaliavinio plieno konvertavimą į luitus, žydėjimus, plokštes ir ruošinius (visa tai yra medžiagos, kurios gali būti suvirintos), dujotiekio gamybos linijoje kūrimas ir vamzdžio formavimo į norimą produktą.
Luitų, žydų, plokščių ir ruošinių kūrimas
Geležies rūda ir koksas, daug anglies turinčios medžiagos iš šildomos anglies, ištirpsta į skystą medžiagą krosnyje ir tada susprogsta deguonimi, kad sukurtų išlydytą plieną. Ši medžiaga yra aušinamas į luitus, didelius liejinius iš plieno, skirtus medžiagoms laikyti ir transportuoti, kurie yra suformuoti tarp ritinių esant dideliam slėgio kiekiui.
Kai luitai yra perduodami per plieno volai, kad ruožas juos į plonesni, ilgiau gabalus sukurti žydėjimas, tarpinių tarp plieno ir geležies. Jie taip pat valcavimo į plokštes, plieno gabaliukai su stačiakampio skerspjūvio, per sukrauti volai, kad sumažinti plokštes į formą.
Apdorodami šias medžiagas į vamzdžius
Daugiau valcavimo prietaisai priploti - procesas žinomas kaip monetų kalimas - žydi į ruošinius. Tai yra metaliniai gabalai su apvaliais arba kvadratiniais skerspjūviais, kurie yra dar ilgesni ir plonesni. Skraidymas žirklės supjaustyti ruošinius tiksliai pozicijas, kad ruošiniai gali būti sukrauti ir suformuota į besiūlių vamzdžių.
Plokštės yra šildomos iki maždaug 2200 laipsnių Pagal Celsijų (1204 laipsnių Celsijaus), kol jie yra kaliojo ir tada praretintas į skelp, kurie yra siauros juostelės juostelės iki 0,25 mylių (0,4 kilometrų) ilgio. Tada plienas valomas sieros rūgšties talpyklomis, po to šaltu ir karštu vandeniu ir vežamas į vamzdžių gamybos gamyklas.
Suvirintų ir besiūlių vamzdžių kūrimas
Suvirintiems vamzdžiams, išvyniota mašina išvynioja skelpą ir perduoda ją per volelius, kad kraštai susirangys ir sukurtų vamzdžių formas. Suvirinimo elektrodai naudoti elektros srovę užsandarinti galus kartu prieš aukšto slėgio volelis suveržia jį. Procesas gali gaminti vamzdį taip greitai, kaip 1100 pėdų (335,3 m) per minutę.
Besiūlių vamzdžių, šildymo ir aukšto slėgio valcavimo kvadratinių ruošinių procesas sukelia juos ruožas su centre skylę. Valcavimo staklynai perveria norimą storį ir formą vamzdis.
Tolesnis apdorojimas ir galvanizacija
Tolesnis apdorojimas gali apimti tiesinimo, sriegimo (pjovimo stora grioveliai į vamzdžių galuose) arba padengti su apsaugine alyva cinko arba cinkavimo išvengti rūdijimo (ar kas būtina vamzdžio paskirtį). Galvanizacija paprastai apima elektrocheminius ir elektrodavimo procesus cinko dangų apsaugoti metalą nuo korozinių medžiagų, tokių kaip sūraus vandens.
Procesas veikia siekiant atgrasyti nuo kenksmingų oksiduojančiųjų medžiagų vandenyje ir ore. Cinkas veikia kaip anodas deguoniui, kad sudarytų cinko oksidą, kuris reaguoja su vandeniu ir sudaro cinko hidroksidą. Šios cinko hidroksido molekulės sudaro cinko karbonatą, veikiant anglies dioksidui. Galiausiai, plonas, nepereinamas, netirpus cinko karbonato sluoksnis prilimpa prie cinko, kad apsaugotų metalą.
Plonesnė forma, elektrogalvanizacija, paprastai naudojama automobilių dalyse, kurioms reikia rūdžių atsparių dažų, kad karštas kritimas sumažina netauriųjų metalų stiprumą. Nerūdijantis plienas yra sukurtas, kai nerūdijančio plieno cinkuotos į anglinio plieno.
Vamzdžių gamybos istorija
Nors suvirinti plieno vamzdžiai datuojamas Škotijos inžinierius William Murdock išradimas anglių deginimas lempų sistema, pagaminta iš barelių muškietininkai transporto anglies dujų 1815 m., besiūliai vamzdžiai nebuvo įvesta iki 1880-ųjų pabaigoje transportavimo benzino ir naftos.
Per 19 amžiuje, inžinieriai sukūrė naujoves vamzdžių gamybos, įskaitant inžinierius James Russell metodas naudoti lašas plaktukas kartus ir prisijungti plokščios geležies juosteles, kurios buvo šildomos, kol jie buvo kaliojo 1824 metais.
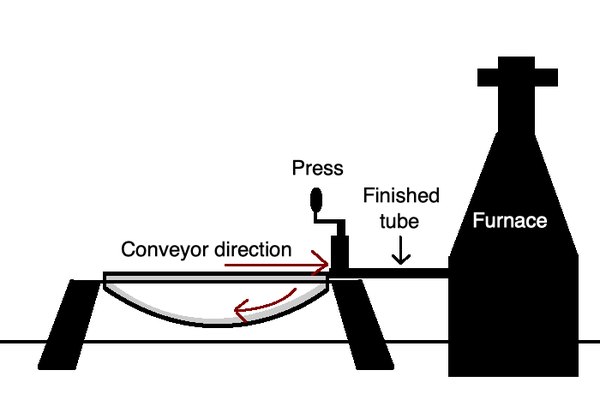
Labai kitais metais inžinierius Comenius Whitehouse sukūrė geresnį metodą butt-suvirinimo, kad dalyvauja šildymo plonas geležies lakštai, kurie buvo riesta į vamzdį ir suvirinti galuose. Whitehouse naudojamas kūgio formos atidarymo susirangyti kraštus į vamzdžio formos prieš suvirinant juos į vamzdį.
Ši technologija būtų išplitę automobilių gamybos pramonėje, taip pat būtų naudojama naftos ir dujų transportui su tolesniais laimėjimais, tokiais kaip karšto formavimo vamzdžių alkūnės, kad būtų galima efektyviau gaminti išlenktus vamzdžius ir nuolat formuoti vamzdį, formuojantį pastovų srautą.
1886 m. Vokietijos inžinieriai Reinhard ir Max Mannesmann užpatentavo pirmąjį valcavimo procesą, skirtą sukurti besiūlius vamzdžius iš įvairių dalių tėvo failų gamykloje Remšešešeme. 1890-aisiais duetas išrado pilgerio valcavimo procesą, sumažinti plieninių vamzdžių skersmenį ir sienelių storį, kad būtų padidintas patvarumas, kad su kitais jų metodais sudarytų "Mannesmann procesas" revoliucionizuoti plieno vamzdžių inžinerijos srityje.
1960 m. kompiuterių skaitmeninio valdymo (CNC) technologija leidžia inžinieriams naudoti aukšto dažnio indukcijos taisymo mašinas tikslesniems rezultatams pasiekti naudojant kompiuteriu sukurtus žemėlapius sudėtingesniems dizainams, griežtesniems posūkiams ir plonesnėms sienoms. Kompiuterinio projektavimo programinė įranga ir toliau dominuotų srityje dar tiksliau.
Plieninių vamzdžių galia
Plieno vamzdynai paprastai gali trukti šimtus metų su dideliu atsparumu įtrūkimams iš gamtinių dujų ir teršalų, taip pat poveikį su mažu prasiskverbimu į metano ir vandenilio. Jie gali būti izoliuoti poliuretano putomis (PU), kad būtų taupoma šiluminė energija, tačiau išlieka stipri.
Kokybės kontrolės strategijose gali būti naudojami tokie metodai kaip rentgeno spindulių naudojimas vamzdžių dydžiui įvertinti ir atitinkamai koreguojamas dėl bet kokio pastebėto dispersijos ar skirtumo. Tai užtikrina, kad vamzdynai tinka jų naudojimui net karštoje ar drėgnoje aplinkoje.


